
Памятка новичка по пайке медных труб
- Подготовьте все инструменты и материалы заранее.
- Тщательно зачистите концы труб и внутреннюю поверхность фитингов.
- Нанесите флюс тонким слоем на зачищенные поверхности.
- Соберите соединение, убедившись в плотной посадке.
- Равномерно прогревайте соединение газовой горелкой.
- Внесите припой в зазор, как только температура достигнет нужного уровня.
- Дайте соединению остыть естественным путем, не ускоряя процесс водой.
- Удалите остатки флюса влажной тряпкой после остывания.
- Проверьте все соединения на герметичность под давлением.
- При ошибках перепаивайте соединение, предварительно очистив его.
- Используйте средства защиты: перчатки и очки.
- Работайте в хорошо проветриваемом помещении.
Преимущества медных труб для отопления
Преимущества меди прежде всего состоит в стойкости к высоким температурам.
Медью можно сразу обвязывать твердотопливные котлы и подавать по ней перегретую воду под давлением (для промышленных нужд). И все это она стойко перенесет.
Монтаж медных труб не предполагает применения электро-дуговой или газовой сварки, а выполняется при помощи маленькой и удобной горелки или электрического пресса.
Такие методы монтажа гораздо проще и быстрее по времени, чем монтаж стальных трубопроводов.
В общем, пользуйтесь медью и не пожалеете! На этом все, пишите вопросы в комментариях, пользуйтесь кнопками социальных сетей!
Материалы и инструменты

Результат зависит от материала, то есть самой меди, а также от инструментов и вспомогательных средств. Выбор материалов разделим на три важные части:
- какую трубу лучше выбрать;
- какие инструменты понадобятся;
- какие вспомогательные материалы нужны для пайки.
Выбор медных труб для пайки

Существует больше разнообразие трубного проката из меди. Различают трубы по производству:
- Холоднокатаные, они же тянутые – это медные трубы, изготовленные методом волочения, также называемого вытягиванием или протяжкой. Этот процесс заключается в протягивании медной заготовки через последовательно уменьшающиеся отверстия в волочильных фильерах, что приводит к уменьшению диаметра и удлинению трубы.
- Прессованные – это медные трубы, изготовленные методом прессования, также называемого экструзией. Этот процесс заключается в продавливании разогретой медной заготовки, обычно цилиндрической, через специальную форму, называемую фильерой или матрицей. Проходя через фильеру, медь приобретает форму трубы с заданными размерами. Прессованные трубы могут иметь более грубую структуру металла, чем тянутые.
Для пайки нет принципиальной разницы между холоднокатаными и прессованными медными трубами с точки зрения паяемости. Оба этих метода производства влияют на физические свойства труб, но не на их способность принимать припой при пайке.
- Отожженные. Они проходят специальную термическую обработку – отжиг, что делает их более гибкими и пластичными.
- Неотожженные, или твердые – не подвергаются термообработке. Их лучше использовать для прямолинейных участков трубопроводов, где не требуется изгиб.
Для пайки более предпочтительно использовать отожженные трубы, так как они:
- Эластичнее. Их легче гнуть и придавать им нужную форму, что упрощает монтаж.
- Менее подвержены деформации при нагревании, что важно при пайке.
- Лучше принимают припой, повышая герметичность стыка.
- Снижают вероятность образования трещин при работе.
Также на спаивание значительно влияет толщина стенок. Можно разделить весь медный трубный прокат на:
- Тонкостенный. К ним обычно относят трубы с толщиной стенок до 1,5 мм. Например, тянутая медная труба 0,8 мм подходит для системы кондиционирования или домашнего водоснабжения.
- Толстостенный. К такому прокату относят трубы с толщиной стенок от 1,5 мм. Например, трубу с диаметром 28 мм и толщиной стенок 1,5 мм можно использовать для трубопровода с повышенным давлением жидкости внутри.
С точки зрения простоты пайки, лучше подходят тонкостенные трубы по ряду причин:
- Быстрее нагреваются. Меньшая толщина металла позволяет трубе быстрее достигать нужной температуры для пайки.
- Требуют меньше тепла. Сокращается время нагрева и расход энергии, необходимой для пайки. Соответственно, ускоряется процесс пайки, что повышает производительность.
- Требуется меньшее количество припоя для заполнения соединения.
- Снижение риска перегрева. Меньшая толщина снижает риск локального перегрева трубы.
- Улучшенное качество соединения. Быстрый и равномерный нагрев способствует формированию качественного паяного шва.
Делаем вывод: для пайки лучше подходят отожженные, то есть мягкие тянутые или прессованные трубы с толщиной стенки до 1,5 мм из меди марок М1, М2, М3 или МНЖ5-1.
Выбор инструментов

Это основной инструмент для нагрева, обеспечивающий соединение металла. Газовые горелки работают на сжиженном газе (пропан, бутан) для создания пламени. Они мобильны и не зависят от электросети. Имеют высокую мощность, обеспечивают быстрый и эффективный нагрев, позволяют точно контролировать температуру пламени.
Электрические паяльники нагреваются от электрической сети. Они менее опасны, чем газовые горелки, не требуют заправки газом и отличаются компактностью: их легко хранить и переносить. Однако у них меньшая мощность, поэтому они подходят только для труб малого диаметра.
Таким образом, для профессиональной работы лучше выбрать газовую горелку с регулировкой пламени и пьезоподжигом. А для домашнего использования можно применять электрический паяльник с терморегулятором, если планируется пайка небольших труб.
Это безопасное место для хранения горячего паяльника во время работы и между пайками. Самый простой и экономичный вариант представляют собой изогнутый кусок металла. Также есть подставки с губкой для очистки. Они обеспечивают удобное очищение жала паяльника. Для газовых горелок существуют специализированные подставки с защитой от опрокидывания и специальным креплением для горелки. Важно, чтобы подставка была устойчивой и не скользила по рабочей поверхности. Подставка должна быть изготовлена из огнестойкого материала, например металла. Также она должна обеспечивать удобный доступ к паяльнику
Их назначение – разрезание трубы перед пайкой. Можно применять ручные труборезные ножницы, роликовые труборезы или кусачки по металлу. Роликовый труборез – самый оптимальный вариант, так как специализированный инструмент подходит для труб любого диаметра, а острые закругленные лезвия оказывают равномерное давление по всей поверхности металла, что предотвращает его деформирование.
Также вам могут пригодиться фитинги. Они важны для долговечных соединений в трубопроводных системах из меди и медных сплавов. Они бывают по конфигурации:
- Соединительные – отводы (углы) и полуотводы на 45 градусов, крестовины, тройники. Используются для стыка труб одного диаметра.
- Переходные. Используются для соединения двух медных труб разного диаметра.
- С резьбой, компрессией, фланцевые. Муфты с внутренней резьбой или компрессионным соединением, для присоединения труб к арматуре позволяют разбирать соединение для обслуживания.
Выбор припоя и флюса

Припой – это металлический материал, который при нагреве переходит в жидкое состояние и заполняет зазоры между медными трубами и фитингами, обеспечивая их прочное и герметичное соединение.
Никогда не используйте припои, предназначенные для других целей, например, для электроники или оловянно-свинцовые припои для водопровода. Применяйте бессвинцовый припой, например, оловянно-медный, если трубопровод используется для подачи питьевой воды. Для технических жидкостей или отопления можно применять припой с добавлением свинца.
Для системы кондиционирования, а также для технических трубопроводов с повышенной температурой теплоносителя подходит твердый припой на основе серебра.
От флюса зависит качество и долговечность соединения. Флюс обеспечивает удаление окислов, улучшает смачиваемость припоя.
Для системы питьевого водоснабжения недопустимо использовать кислотные флюсы, они могут испортить качество воды. Подходят нейтральные флюсы – на основе канифоли, органических кислот, глицерина и других неагрессивных веществ. А вот для систем отопления или кондиционирования могут подойти кислотные, например, с добавлением хлорида цинка.
Немного о меди


Медь — мягкий металлический сплав, который еще в древние времена с удовольствием использовали чеканщики для своих работ. Сегодня медь не менее востребована. Трубы из такого сплава — неотъемлемая часть систем отопления и кондиционирования. Водопровод также может быть устроен с использованием медных элементов.
Для монтажа магистрали используют метод пайки, в процессе которого элементы меди соединяются с припоем. Этот материал из мягких видов металлов расплавляется под воздействием определенных температур и формирует единое герметичное соединение.
Важно: пайка медных труб своими руками — задача не сложная. Главное правильно подобрать припой и определить температуру пайки. При этом стоит знать, что при своей высокой стоимости медные трубы не требуют дополнительных соединительных элементов. То есть медь можно соединить в единую магистраль и при этом сэкономить на покупке фитингов, муфт и пр.
О том, как паять медные трубы, и как это сделать правильно в домашних условиях, в нашем материале ниже с подробной видео-инструкцией.
Как разрезать медные трубы для отопления?
- Ножовка по металлу.
- Дисковый труборез.
- Угловая шлифмашина — «Болгарка».
Выбор инструмента тут на ваш вкус. Наиболее удобным, из всего вышеописанного, является «болгарка».
При резке медных труб этим инструментом, вы потратите меньше всего времени.
Аккуратней всего медная труба разрезается при помощи дискового трубореза, но подходит он только для труб небольшого диаметра (обычно до 28 мм).
Как загибать медные трубы для отопления?


- Без нагрева можно гнуть только трубы диаметром меньше 22 мм.
- Если необходимо получать загибы одинакового радиуса, то следует пользоваться специальными станками.
- Минимальный радиус загиба медных труб равен 6 наружным диаметрам.
- При загибе труб диаметром больше 22 мм, необходимо нагревать место загиба. Для сохранения внутреннего диаметра трубы, ее нужно предварительно заполнить песком.
- Рекомендуемая температура для отжига медных труб 650° С. При этом труба должна стать темно-красной, но лучше для определения температуры воспользоваться пирометром.
Чтобы иметь представление о том, как загибать медные трубы при помощи инструмента, посмотрите следующее видео:
Выполняем пайку труб


- Труборезом отрезаем нужные участки трубы и зачищаем края фаскоснимателем.
- Если будет использоваться фитинг, то и его края, и края тубы качественно обезжириваем. Если фитинг не используется, то край одной трубы расширяем труборасширителем.
- Примеряем детали для обзора ровности стыков.
- Теперь края туб обрабатываем тонким слоем флюса со стороны стыков.
Важно: если будет проводиться высокотемпературная пайка с использованием самофлюсующегося припоя, то здесь флюс не нужен.
- Теперь включаем газовую горелку и качественно прогреваем трубы в местах стыков до заданной температуры.
- После этого в места зазоров укладываем припой. При этом стоит следить за тем, чтобы припой плавился строго от нагретой трубы, а не от пламени горелки. Края туб тщательно прижимаем.
- После того как тубы остынут, удаляем остатки флюса и окиси с медной поверхности тряпочкой.
Важно: стоит знать, что прогревание тубы и плавление припоя происходят в течение 5 минут. Поэтому важно не перегреть трубы.
Совет: если паяются два близко расположенных друг к другу участка трубы, то уже обработанную часть магистрали нужно охладить смоченной в холодной воде ветошью. Иначе есть риск, что спаянное соединение при нагреве следующего участка трубы разойдётся под воздействием высокой температуры.
Этап №1: подготовка поверхности
Неправильно подготовленные поверхности могут привести к плохой смачиваемости припоя, негерметичности шва, а в итоге и к протечкам. Поэтому, перед тем как браться за горелку, необходимо уделить этому процессу особое внимание.
Первым делом нужно убедиться, что трубы и фитинги, которые вы собираетесь соединять, абсолютно чистые. На них не должно быть никакой грязи, пыли, жира, масел или других загрязнений. Медные трубы очень часто поставляются с заводской смазкой, которую нужно обязательно удалить. Для этого можно использовать обычную ветошь, смоченную в спирте или растворителе. Не стоит использовать мыло или другие бытовые средства, которые могут оставить на поверхности пленку, ухудшающую сцепление припоя с медью.
Далее, нужно удалить окислы. Медь, как и любой металл, со временем окисляется на воздухе, покрываясь тонкой пленкой. Эта пленка препятствует хорошему сцеплению припоя с металлом, поэтому ее необходимо тщательно удалить. Для этого чаще всего используют специальные абразивные материалы, например, наждачную бумагу или металлические ершики. Важно выбирать инструмент, который не оставит на поверхности царапин или задиров. Идеально подходят мелкозернистые абразивы или специальные ершики для зачистки медных труб. Движения при зачистке поверхности должны быть круговыми и равномерными, пока метелл не станет блестящим, без следов окисла.
После зачистки крайне важно удалить все остатки абразива чистой ветошью или с помощью обдува сжатым воздухом. Проверьте, чтобы на трубах и фитингах не осталось никаких частиц, которые могли бы помешать качественной пайке. Поверхности должны быть сухими, без следов грязи или жидкости.
Этап №2: нанесение флюса

Флюс наносят тонким, равномерным слоем на оба места стыка. Количество флюса должно быть достаточным для покрытия всей поверхности, но не избыточным, так как его излишки могут затруднить процесс пайки и вызвать образование нежелательных отложений в месте соединения.
Удобнее всего наносить флюс кисточкой или специальной щеточкой, которая обычно идет в комплекте с флюсом. Если флюс в виде пасты, его можно наносить шпателем или пальцем в перчатке, но в этом случае нужно следить за равномерностью нанесения. Убедитесь, что флюс покрыл всю поверхность.
При нанесении флюса старайтесь избегать его попадания на прилегающие к месту пайки участки труб, так как это может вызвать ненужные загрязнения или потемнение меди при нагреве. Старайтесь наносить флюс непосредственно на те области, которые будут спаяны. После нанесения флюса сразу же приступайте к соединению труб и пайке, не затягивая этот процесс, чтобы избежать повторного окисления поверхностей.
Этап №3: нагрев и припой

Начинают нагревать трубу и фитинг с дальней от места соединения стороны, постепенно перемещая пламя ближе к нему. Важно, чтобы тепло распространялось равномерно по всей области соединения, охватывая как трубу, так и фитинг. Нельзя сразу направлять пламя на припой, так как это может привести к его преждевременному плавлению и плохому соединению. Для тонкостенных труб или соединений небольшого размера пламя горелки должно быть более рассеянным, чтобы избежать перегрева и деформации. Для более толстых труб и соединений можно использовать более концентрированное пламя и большее время нагрева.
Использование термопары – это наиболее точный метод контроля температуры. Термопара, подсоединенная к термометру, устанавливается вблизи места соединения. Этот метод позволяет точно определить температуру металла и предотвратить перегрев или недостаточное нагревание. Термопары обычно используются при пайке в промышленных условиях или при работе с особыми сплавами, требующими точного температурного контроля.
В бытовых условиях чаще всего используют контроль по внешним признакам. При достижении нужной температуры медь начинает менять свой цвет, приобретая красноватый оттенок. При нанесении припоя он должен свободно растекаться по поверхности, что является верным признаком того, что металл прогрет до необходимой температуры. Важно помнить, что перегрев меди также нежелателен, так как это может привести к образованию окалины и потере прочности соединения.
После того как место соединения достаточно прогрето, можно приступать к нанесению припоя. Припой, в виде прутка или проволоки, подносят к зазору между трубой и фитингом. Прикасаться припоем нужно к разогретому металлу, а не к пламени горелки. При контакте с горячей медью припой начинает плавиться и растекаться, заполняя зазор.
Количество припоя должно быть достаточным для полного заполнения шва, но не избыточным. При пайке горизонтальных соединений, припой вводится снизу, чтобы сила тяжести помогла ему растечься по всему периметру. При пайке вертикальных соединений, припой вводится сверху, следя за тем, чтобы он равномерно распределялся по всей окружности. Не нужно пытаться сразу ввести большое количество припоя, лучше добавлять его постепенно, следя за его растекаемостью.
Равномерное распределение припоя по шву – это заключительный и один из самых важных этапов пайки. Припой должен полностью заполнить зазор между трубой и фитингом, обеспечивая герметичное и прочное соединение. Если припой распределится неравномерно, в шве могут остаться пустоты и непровары, что приведет к протечкам и уменьшению прочности соединения.
По мере добавления припоя, необходимо следить, чтобы он растекался равномерно по всему периметру. В случае обнаружения каких-либо неровностей, или недостаточного заполнения шва, следует немного дополнительно прогреть металл в этой области и добавить еще припоя. Он должен быть виден по всему периметру соединения ровным слоем. После того как припой нанесен, нужно дать соединению медленно остыть, не трогая его, пока металл не затвердеет.
Пайка медных труб, несмотря на кажущуюся простоту, является процессом, требующим внимания к деталям, аккуратности и понимания основных принципов. От качества подготовки поверхности до точности нанесения припоя, каждый этап играет ключевую роль в создании прочного, герметичного и долговечного соединения.
Как паять медные трубы для отопления?
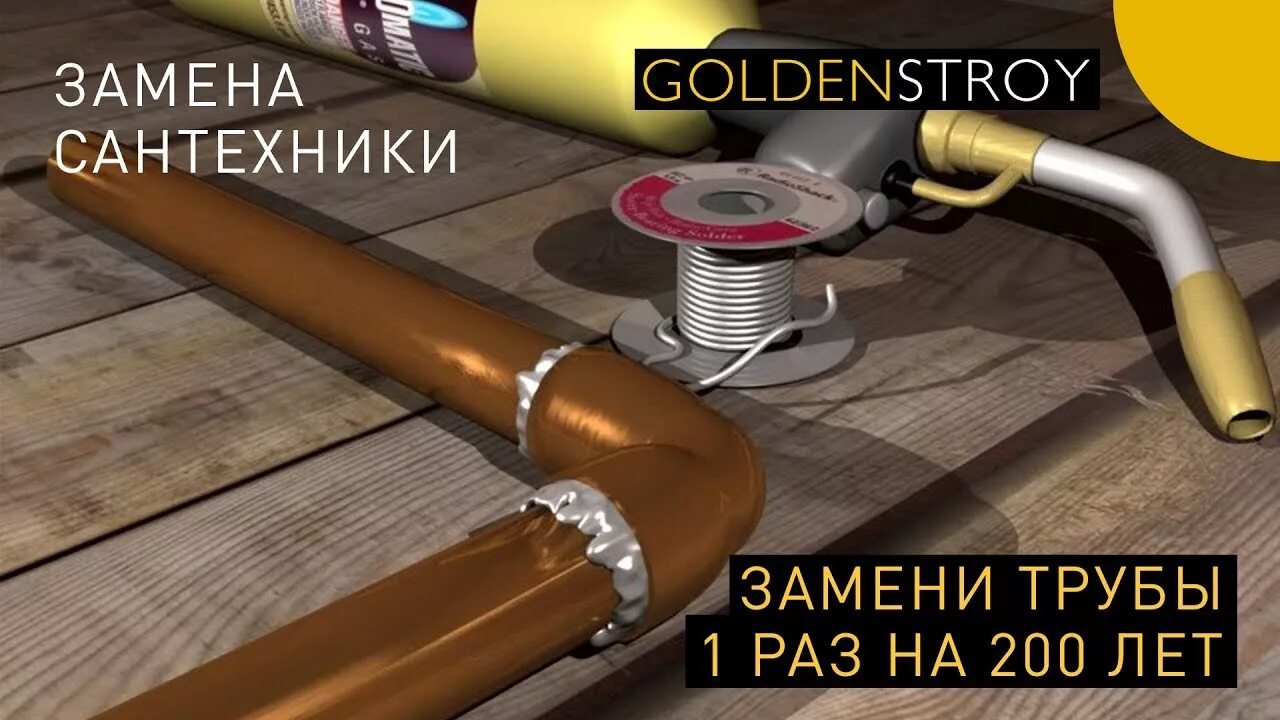

- Мягкая пайка медных труб — происходит при температуре ниже 450º С. Для мягкой пайки применяют припой из оловянной проволоки, который плавится при относительно низкой температуре и за счет капиллярного эффекта затягивается в пространство между трубой и фитингом. Непосредственно перед пайкой необходимо обработать внутреннюю поверхность раструба и наружную поверхность конца трубы до блеска и нанести флюс. Флюс защищает металл при нагреве, но после остывания соединения флюс нужно тщательно удалить с поверхности.
- Твердая пайка медных труб — происходит при температуре выше 450º С. Перед пайкой точно так же необходимо подготовить поверхности на конце трубы и в раструбе фитинга. Если осуществляется спайка двух медных деталей, то флюс можно не применять. При спайке меди с латунью или бронзой уже нужно применять специальный флюс твердой пайки. Припой для твердой пайки отличается от припоя для мягкой. Здесь применяют серебряный или медно-фосфорный припой в виде прутков. Твердая пайка применяется в системах с высокими температурами жидкости.
Для систем отопления и водоснабжения вполне подходит метод мягкой пайки, поэтому в домашних условиях нет смысла паять медь твердой пайкой.
Избегаем ошибок


При пайке медных туб мастера-новички часто допускают ряд распространенных ошибок. Таковыми являются:
- Слабый прогрев элементов магистрали, вследствие чего плавление припоя происходит неполностью. Такое соединение разрушится при любой нагрузке.
- Чрезмерный перегрев медного сплава, наоборот, ведет к разрушению слоя флюса. Это, в свою очередь, приведет к образованию окиси и окалины на поверхности металла. Такой эффект также приведет к разрушению соединения.
- Игнорирование мер безопасности. Поскольку работа ведется с химическими элементами и при высоких температурах, то следует надевать защитные перчатки и маску.
- Собираясь проверить соединение, стоит убедиться, что туба в месте пайки остыла.
- При процедуре пайки стоит обеспечить хорошую вентиляцию помещения. Этого требует технология выполнения работ, поскольку пайка выполняется с применением агрессивных кислотных веществ.
- Защитная одежда из грубой ткани также не будет лишней, поскольку есть риск попадания на тело искр пламени и частичек припоя, что может привести к ожогу.
Совет: если сомневаетесь в правильности прогрева труб до нужной температуры, пригласите опытного мастера для получения практики. Профессионал точно знает, в течение какого времени медь прогревается до определенных температур.
Прессовые соединения для медных труб отопления

Соединение медных труб при помощи прессовых соединений — самый быстрый и простой способ монтажа.
Его минусами являются необходимость применения специального дорогого инструмента (электрического пресса) и дороговизна фитингов.
Для систем домашнего отопления и водоснабжения метод опрессовки вполне подходит.
Часто задаваемые вопросы о пайке медных труб для новичков
Вопрос: Какой флюс лучше использовать для пайки медных труб?
Ответ: Для пайки медных труб отопления рекомендуется использовать активные флюсы на основе хлорида цинка или канифольные флюсы, которые обеспечивают хорошее смачивание и защиту от окисления.
Вопрос: Можно ли паять медные трубы без флюса?
Ответ: Нет, пайка без флюса приведет к плохому соединению из-за оксидной пленки на меди. Флюс обязателен для качественной пайки.
Вопрос: Какой припой выбрать для пайки медных труб отопления?
Ответ: Для систем отопления используйте твердые припои (медно-фосфористые) или мягкие (оловянно-свинцовые), в зависимости от температуры эксплуатации.
Вопрос: Нужно ли зачищать медные трубы перед пайкой?
Ответ: Да, обязательно зачистите поверхность трубы и фитинга до блеска с помощью наждачной бумаги или специальной щетки для удаления оксидной пленки.
Вопрос: Как правильно нагревать медные трубы при пайке?
Ответ: Нагревайте равномерно всю зону соединения газовой горелкой до температуры плавления припоя, избегая перегрева, который может повредить трубу.
Вопрос: Можно ли использовать паяльник для пайки медных труб?
Ответ: Обычный паяльник не подходит, так как не обеспечивает достаточного нагрева. Используйте газовую горелку или специальный паяльник для труб.
Вопрос: Как проверить качество пайки медной трубы?
Ответ: Визуально проверьте, чтобы припой равномерно заполнил зазор, и проведите гидравлическое испытание системы под давлением.
Вопрос: Что делать, если припой не течет по шву?
Ответ: Это указывает на недостаточный нагрев или загрязнение поверхности. Прогрейте соединение сильнее и добавьте флюс.
Вопрос: Можно ли паять медные трубы, если в них есть вода?
Ответ: Нет, вода отводит тепло и мешает нагреву. Трубы должны быть сухими и чистыми.
Вопрос: Какой зазор должен быть между трубой и фитингом для пайки?
Ответ: Оптимальный зазор составляет 0,1-0,2 мм для капиллярной пайки, чтобы припой мог равномерно распределиться.